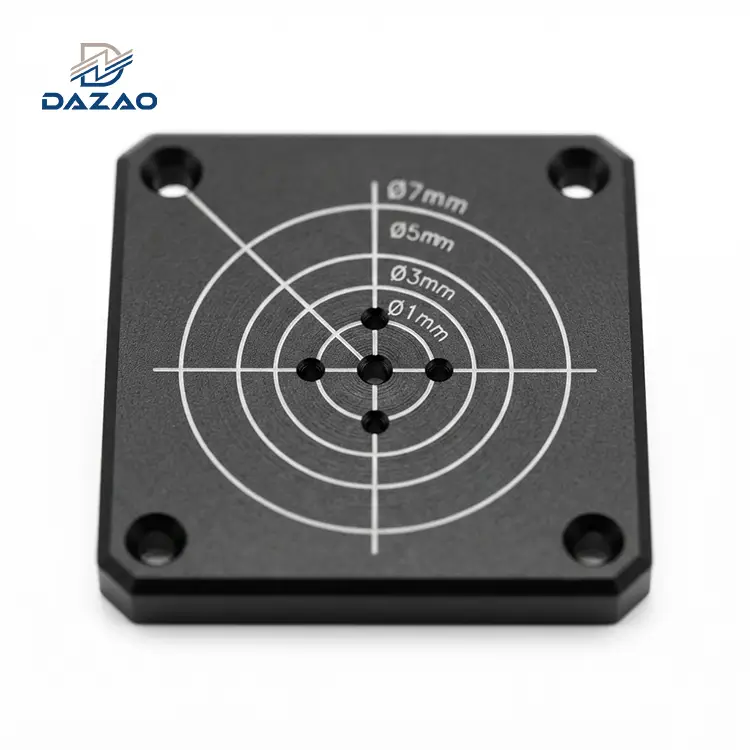
Precisions CNC-bearbetade optiska bänkplattor i aluminium
Hög-stabilitet 6061-T6 optomekaniska breadboards konstruerade för sub-mikronjustering, UHV-kompatibilitet och noll kumulativ tonhöjdsdrift.
Grundläggande tekniska specifikationer och inköpshöjdpunkter:
Planhet Mindre än eller lika med 0,02 mm/m bibehålls via fler-spänningsavlastning.
Matrisdelningsfel Mindre än eller lika med ±0,01 mm över hela 1200 mm spännvidd.
100 % gängmätning för M6 och 1/4"-20 optiska fästen.
Vakuum-kompatibla avgasningsalternativ ner till 1x10^-6 Pa.
Direkt Thorlabs likvärdiga passformsverifiering på första artiklar.
Solid och lätt design med bikakekärna tillgängliga.
7-dagars prototypleverans med FAI- och planhets-CMM-rapporter.

Produktteknisk översikt och precisionsfräsningskapacitet
Styva monteringsfundament byggda med CNC-fräsning med flera-axlar för krävande fotonik- och lasersystem.
Precisions-CNC-bearbetade optiska bänkplattor av aluminium är konstruerade för optomekaniska inställningar med hög-styvhet, laserjustering och laboratorieplattformar. Använder hög-renhet6061-T6 och 7075-T6 aluminium, dessa plattor har precisionsmatriser med-gängade hål i standardkonfigurationer på 25 mm metrisk (M6) eller 1-tum imperial (1/4"-20). Maskinkapaciteten täcker solida aluminiumplåtar upp till 2000 mm i längd och högstyvhet, lätt aluminiumplåt med bikakestruktur.
Bearbetning på4-axliga och 5-axliga CNC-bearbetningscentraeliminerar kumulativa positioneringsfel över stora hålgaller. Specialiserad ytfinish inkluderar mattsvart anodiserad aluminium optiska pannbrädabehandlingar för absorption av ströljus och låg-utgasande ledande kromatbeläggningar för vakuum-kompatibla aluminiumoptiska breadboard-applikationer.

Root-Fallstudier och felanalyser
Lösning av kritiska tekniska defekter i planhetsförvrängning, tonhöjdsackumulering och kammaravgasning.
Inre restbelastning och långvarig-planhetsdrift
· Incident:En 1200 mm x 600 mm x 12,7 mm solid 6061-T6 aluminium optisk bänkplatta levererad till ett europeiskt universitetslaboratorium uppfyllde den initiala planhetsspecifikationen (0,02 mm/m) vid fabriksinspektion. Efter 30 dagars lagring orsakade intern spänningsavslappning en 0,08 mm central båge, vilket stör laserstrålens koaxialitet över den 1,2 m optiska banan.
· Rotorsak:Konventionell bearbetning i ett-steg inducerade asymmetriska restspänningsfördelningar över de frästa ytorna på topp och botten utan mellanliggande spänningsglödgning-.
· Korrigerande åtgärd:Implementerade ett protokoll för avlastning i tre-stegs-spänningsavlastning: hög-temperaturavlastning efter grovfräsning (345∘C i 2 timmar), låg-temperaturstabilisering efter halv-bearbetning (160∘C i 4 timmar) och slutlig artificiell åldring. Lade till en obligatorisk 7-dagars statisk hållning innan slutlig CMM-ommätning.
· Verifieringsdata:Plattor som utsätts för denna process visar planhetsdrift Mindre än eller lika med 0,005 mm/m under en 6-månaders statisk övervakningsperiod.
Kumulativt stigningsfel i matriser med stora gängade hål
· Incident:En optisk systemintegratör upplevde inriktningsbindning vid montering av en serie linjära steg med flera-axlar över en anpassad metrisk optisk aluminiumbräda m6. Individuella hål-till-toleranser uppfyllde ±0,02 mm, men det kumulativa avståndsfelet nådde 0,10 mm över ett 1m spann vid plattgränsen.
· Rotorsak:Standard CNC linjär interpolation ackumulerade bly-värmeexpansionsfel och verktygsavböjning över sekventiella rader-för-borrbanor.
· Korrigerande åtgärd:Om-konstruerade verktygsvägsstrategin med hjälp av enhetlig datumpositionering från ett centralt koordinatursprung. Tillämpade realtidsmodeller för termisk kompensation på CNC-styrenheten och implementerade regional banfördelning.
· Verifieringsdata:Integrerad 100 % gängpositionsinspektion med optiska koordinatmätmaskiner (CMM). Reducerat kumulativt matrisdelningsfel över 1000 mm till Mindre än eller lika med ±0,01 mm.
Utgasning av kontaminering i optiska högvakuumkammare-
· Incident:En vakuum-kompatibel optisk brödbräda av aluminium installerad inuti en 1×10⁻⁵En vakuumkammare släppte ut infångad fukt och organiska flyktiga ämnen, och täckte kammarens bastryck vid 1×10⁻⁴Pa och immande intilliggande silikalinser.
· Rotorsak:Standard svavelsyra svart anodisering bildade ett poröst oxidskikt som fångade kemi och atmosfärisk ånga.
· Korrigerande åtgärd:Ändrade substratspecifikationer för vakuumkonstruktioner till hög-renhet, låg-inkludering 6061-T6-material. Ersatte standard svart anodisering med icke-porös kemiskt ledande kromatomvandling (MIL-DTL-5541) och inledde en efterbearbetning av vakuum termisk bakning (150∘C vid 1×10⁻³ Pa i 12 timmar).
· Verifieringsdata:Restgasanalys (RGA) bekräftade att utgasningshastigheterna sjönk under 1×10⁻⁹Torr⋅L/s⋅cm2, vilket tillåter kammartrycket att uppnå 1×10⁻⁶ Pa.

Standardiserade tillverkningsprotokoll och kvalitetsstandarder
Eliminerar lång-dimensionell instabilitet genom fler-avlastning av termisk spänning och precisionsmätning.
Residual Stress Management Pipeline
Standardaluminiumplåtar deformeras ofta efter metallborttagning. En kontrollerad avspänningsledning utförs strikt:
· Grov bearbetning:Avlägsnande av 80 % lagervolym med hjälp av-höghastighets symmetrisk ficka.
· Termisk stabilisering:Ugnsglödgning för att bryta ned bearbetning-inducerad ytgitterspänning.
· Finbearbetning:Lågt-djup-av-skärning (mindre än eller lika med 0,1 mm) med hjälp av polerad enkristall diamant eller mikro-karbidverktyg för att förhindra mekanisk belastning på ytan.
· Stabilitetsrevision:Varje tung eller stor-format laserjusteringsplatta av massiv aluminium genomgår en 7-dagars omgivningsmiljö följt av en sekundär CMM-ytprofilskanning innan den slutliga släpps.
Trådmatrisnoggrannhet och optisk interoperabilitet
· Kumulativ tonhöjdskontroll:Platser för matrisrutnät beräknas med hjälp av centrala datumförskjutningar snarare än stegvis stegning, vilket bibehåller rutnätets noggrannhet inom mindre än eller lika med ±0,01 mm över 1000 mm.
· Trådens renhet:Blindgängade hål spolas via högtryckslösningsmedelsstrålar{{0} för att avlägsna tappvätskor och aluminiummikro-grader.
· Interoperabilitetstestning:Första-artikelenheterna genomgår fysisk testpassning med Thorlabs likvärdiga optiska stolpfästen, vilket säkerställer en thorlabs likvärdig optisk platta i aluminium utan monteringsbindning eller tonhöjdsfel.
Vakuum-Avgasningskontroll
För applikationer med ultra-högvakuum (UHV) är standardfinishen otillräcklig:
· Val av underlag:Certifierade låg-6061-T6 aluminiumämnen.
· Ytkemi:Konduktiv kromatomvandlingsbeläggning per MIL-DTL-5541 Class 1A, undviker porösa anodiska strukturer.
· Avgasningsbakeout:Termisk vakuumbakning eliminerar flyktiga organiska ämnen och absorberad fukt innan renrumsförseglad förpackning.

Kompletta tekniska specifikationer & toleransgränser
Kvantitativa parametrar för materialkvaliteter, ytfinish, matrisdelningsnoggrannhet och utgasningsgränser.
|
Parameter / Dimension |
Standardspecifikation |
Hög-precision/anpassad specifikation |
|
Materialalternativ |
Aluminium 6061-T6, 7075-T6, 2024-T3 |
Hög-Renhet Låg-Inkludering 6061-T6 (UHV-klass) |
|
Plattstruktur |
Solid platta, kärna lättvikts |
Honeycomb-kärna av aluminium med bondade skinn |
|
Tjockleksområde |
12,7 mm (1/2 tum) till 25,4 mm (1 tum) |
Anpassad 6,0 mm till 50,0 mm |
|
Max bearbetningskuvert |
1500mm x 1000mm x 500mm |
2200mm x 1200mm x 300mm |
|
Ytans planhet |
Mindre än eller lika med 0,05 mm/m |
Mindre än eller lika med 0,02 mm/m (testad på CMM-ytplatta) |
|
Alternativ för hålnät |
M6 på 25 mm rutnät / 1/4"-20 på 1" rutnät |
Anpassade hålmatriser, förborrade, blandade mönster |
|
Noggrannhet för hålstigning |
±0,02 mm (icke-ackumulerande) |
±0,01 mm (kumulativ över 1000 mm) |
|
Mothålstolerans |
ISO 2768-m |
Djup ±0,05 mm, Diameter +0.05/−0,00 mm |
|
Ytjämnhet |
Ra 1,6 μm |
Ra 0,8 μm (Fräst yta) |
|
Ytfinish |
Svartanodiserat (Typ II), Klaranodiserat |
Mattsvart (icke-reflekterande), kromatomvandling |
|
Utgasningsprestanda |
Standard användning i atmosfären |
<1×10⁻⁹Torr⋅L/s⋅cm2(UHV-kompatibel) |
|
Ledtid |
7 arbetsdagar (prototyper) |
10–15 arbetsdagar (produktionssatser) |

Precisions CNC aluminiumplattor kontra traditionella bänksubstrat
Prestandabenchmarking mot plåttillverkning, gjutjärnsbord och modulära profiler.
|
Funktion / Metrisk |
Anpassade CNC aluminiumplattor |
Stämplade plåtar |
Monteringsbord i gjutjärn |
Modulära extruderade system |
|
Planhet Stabilitet |
Hög(Mindre än eller lika med 0,02 mm/m) |
Låg (med förbehåll för återfjädring) |
Hög (tung, dämpar vibrationer) |
Måttlig (ledböjning) |
|
Vikteffektivitet |
Hög (låg massdensitet) |
Hög (tunn strukturell vägg) |
Mycket låg (extremt tung) |
Hög (ihåliga profiler) |
|
Tråddjup/hållfasthet |
Fullt engagemang djup |
Dålig (kräver pressmuttrar) |
Excellent |
Begränsat till T-platser |
|
Anpassade hålmönster |
100% Freeform CNC |
Fixat med hårda verktyg |
Hög kostnad att borra/tapp |
Fäst i profilslitsar |
|
Vakuumkompatibilitet |
Hög (med behandling) |
Dålig (gemensam oljefångning) |
Mycket dålig (porös gjutning) |
Måttlig |
|
NRE / Verktygskostnad |
$0 (Direkt CAD till CNC) |
Hög (kostnad för stämpelmatris) |
Hög (gjutningsmönster) |
Låg |

Optomekanisk urvalsguide & substratmatris
Matcha solida kontra bikakestrukturer och ytbehandlingar till din exakta driftsmiljö.
Val av strukturell konfiguration
· Solida aluminiumplåtar:Välj för hög termisk massa, maximal strukturell styvhet och täta monteringsuppsättningar. Rekommenderas för hög-laserbanor och optisk precisionsinterferometri.
· Honeycomb Core Plates:Välj när den totala systemvikten måste minimeras utan att förlora böjstyvhet. Idealisk för bärbara testriggar, luftburna optiska plattformar och -armars robotsiktenheter.
Tråd standardval
· Metriskt M6-rutnät (25 mm mellanrum):Standardkonfiguration för europeiska och asiatiska optiska fästen, optomekaniska steg och ramverk för industriella visioner.
· Imperial 1/4"-20 Grid (1-tums mellanrum):Standardkonfiguration för nordamerikansk laboratoriehårdvara och standard Thorlabs eller Newport optomekaniska sammansättningar.
Applikations-specifik ytfinishmatris
· Standardoptiklaboratorier:SpecificeraTyp II matt svart anodisering. Absorbs >95 % av ströbart synligt ljus och motstår ytrepor från monteringsstolpar i rostfritt stål.
· Höga-vakuum/termiska vakuumkammare:Ange MIL-DTL-5541 konduktiv kromatomvandling i kombination med högrent 6061-T6-aluminium för att hålla utgasningsgränserna under 1×10⁻⁹Torr⋅L/s⋅cm2.
· Hög-slitage/bärbara fältriggar:Specificera Typ III Hardcoat Anodizing (tjocklek 25–50 μm) för att förhindra ytrepor under frekvent ompositionering av komponenter.

Pipeline för kvalitetssäkring och mätning i flera-steg
Rigorös 6-stegs kvalitetskontroll från råämnesverifiering till slutlig CMM-ytkartering.
1. Råmaterialvalidering:Materialtestcertifikat (MTC) som verifierar kemisk sammansättning och mekanisk sträckgräns kontrolleras för varje aluminiumparti. Verifiering av låg-inkluderingsrenhet tillämpas på lager med vakuum-kvalitet.
2. Första artikelinspektion (FAI):Inkluderar komplett3D CMM dimensionell inspektion, gängmätning med pluggmätare av klass 6H eller 2B och ytråhetsmätning med kontaktprofilometrar.
3. I-Processövervakning:CNC-maskiner använder laserverktygssättare för att spåra slitage på skärkanten, vilket förhindrar gängstigning över stora matrishålslayouter.
4. Specialiserade optiska inspektioner:
· Planhetskartläggning:Uppmätt på klass 00 granit ytplattor med fler-punkts CMM-sondering.
· Verifiering av trådengagemang:Testmonterad med standardiserade optiska stolpar tvärs över hörn-, mitt- och omkretsnät.
· Utgasningscertifiering:Vakuum-klasser verifieras via RGA-data (residual gas analysis).
5. Slutlig inspektion och exportförpackning:Plattorna är lösningsmedelsrengöring-för att eliminera skärvätskor, inslagna i icke-nötande anti-statisk film och inkapslade i skräddarsydda skum-fodrade träfodral för att förhindra förvrängning av plan yta under internationell transport.

Specialiserade industriella applikationsmiljöer
Beprövad prestanda inom mikroskopi, laserbehandling, UHV-testning och mobila synsystem.

Biologiska och fluorescensmikroskopiplattformar
Hög-platta basplattor ger stabila, vibrationsdämpade- monteringsplattformar för objektiv, stråldelare och EMCCD-kameror med hög-känslighet.
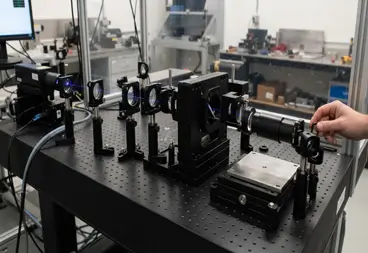
Hög-inriktning av industriellt lasersystem
Stabila svartanodiserade optiska brödskivor av aluminium utformade för att absorbera ströreflektioner och förankringsstråle-formande galvohuvuden, speglar och fokuseringsoptik.

Vakuum optiska testkammare
Vakuumkompatibla optiska breadboard-uppsättningar av aluminium som arbetar i termiska-vakuummiljötestkammare för satellitsensorer och optiska nyttolaster.

Automatiserade Machine Vision System
Lättviktsunderenheter med bikakeformad optisk plåt- av aluminium monterad direkt på 6-axliga industrirobotarmar för inline-skanning av defekter i realtid.
Vanliga frågor
01.Varför förvrängs stora optiska brödbrädor av aluminium med tiden och hur förhindrar du långvarig-förvrängning?
02.Orsakar svartanodisering gängstörningar eller stigningsbindning på M6 och 1/4"-20 gängade hål?
03.Hur förhindrar du avgasning när du placerar bänkplattor av aluminium i höga-vakuumkammare?
04.Är dessa anpassade optiska plattor direkt kompatibla med kommersiella stolpfästen och linjära steg?
05.När ska en ingenjör välja en solid aluminiumplatta jämfört med en lätt bikakekärnplatta?
06.Kan icke-standardmonterade försänkningar eller blandade metriska/imperialiska galler kombineras på en enda platta?
Skicka in dina CAD-filer för omedelbar feedback om tillverkningsbarhet och transparent prissättning.
Skicka in dina 2D/3D CAD-filer (STEP, IGS eller PDF) för en omfattande DFM-tillverkningsutvärdering och en specificerad offert inom 24 timmar.
Kontakta oss

Populära Taggar: cnc aluminium optiska bänkplattor, svart eloxerad optisk breadboard, metrisk aluminium optisk breadboard m6, vakuumkompatibel optisk breadboard