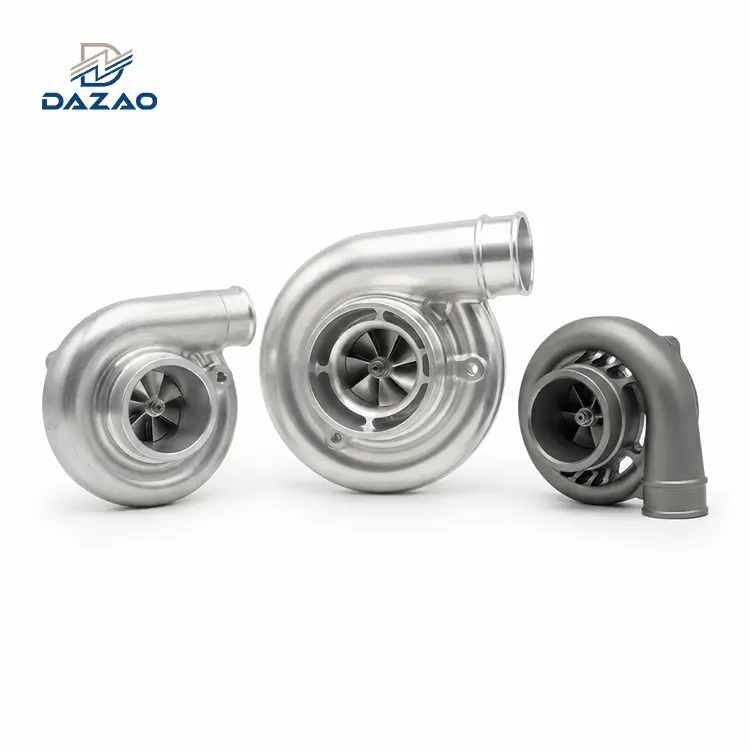
Att köpa flygblisks och impellers representerar ett allvarligt tekniskt hinder för chefer för supply chain. Höga skrotfrekvenser och kroniska ledtidsförseningar är standardresultat när leverantörer saknar konstruktionsteknisk förmåga.
En snabb genomgång av tekniska forum som avslöjar den skarpa verkligheten av impellerproduktion. Kommentarsavsnitt beskriver ofta exakt samma mekaniska fel: kraftiga skrammelmärken på bladkanterna, verktygsskaftinterferens djupt inuti flödeskanalerna och katastrofala pinnfräsbrott vid skärning av superlegeringar. Den grundläggande konflikten är uppenbar. Golvingenjörer kämpar mot aggressiva CAM-varningar och överdrivna spindelvibrationer, medan inköpschefer står inför den ekonomiska risken för missade leveransfönster.
För att lösa dessa flaskhalsar i leveranskedjan utnyttjar Xiamen Dazao Machinery sinaISO9001:2015 och IATF16949:2016 certifierad anläggningi Kina för att implementera strikt genomförda-i-tillverkningsstrategier. Genom att fokusera på5-axligt CNC-bearbetningshjularbetsflöden, utvecklar vi förutsägbarhet i högriskupphandlingsprojekt-.
Övervinner toleransstapling i komplexa flyg- och rymddelar
Traditionella 3-axliga eller 3+2-axliga bearbetningscentra misslyckas konsekvent vid bearbetningkomplexa flyg- och rymddelar. Impellers har extrema underskärningar, överlappande bladgeometrier och vridna aerodynamiska kanaler. Användning av konventionell utrustning kräver att operatörerna fysiskt lossar, flyttar och -spänner igen ämnet flera gånger för att komma åt olika vinklar. Varje manuell installation introducerar mikroskopiska inriktningsfel. Vid den tredje installationen överskrider toleransstaplingen ofta den strikta±0,005 mmtröskel som krävs för roterande komponenter för flyg- och rymdindustrin, vilket resulterar i omedelbar avvisning av delar.

Den grundläggande tekniska lösningen ligger i kontinuerlig rumslig frihet. En äkta 5-axlig inställning fungerar på de linjära standardaxlarna X, Y och Z samtidigt som två rotationsaxlar, A och C manipuleras. Denna kinetiska synkronisering ger total frihet i verktygsbanan.
Den primäraflera-fördelar med fleraxlig bearbetningfokusera helt på dimensionell stabilitet. Genom en enda spännoperation kommer maskinen åt fem sidor av arbetsstycket. Denna metod eliminerar toleransstapling helt. Den geometriska koncentriciteten mellan det centrala hålet och de yttre bladprofilerna förblir perfekt inriktade, vilket garanterar balanserad rotationsdynamik vid höga driftsvarvtal.
Flera-fördelar med bearbetning: 3 dolda tillverkningsrisker exponerade
De flesta tillverkare av specialanpassade delar fokuserar mycket på spindelhastigheter och snabba travershastigheter under sina försäljningserbjudanden. Erfarna köpare förstår att hårdvaran ensam inte garanterar en kompatibel första artikel. Att framgångsrikt bearbeta ett rymdhjul beror på tre högtekniska faktorer som många leverantörer avsiktligt undviker att diskutera.
1. CAM Collision Simulation (The Invisible Crash Tax)
Inköpsteam jämför ofta maskinpriser per timme utan att utvärdera en anpassad leverantör eller fabrik för mjukvarufunktioner. För komplexa roterande komponenter uppstår 90 procent av projektrisken innan spindeln någonsin snurrar.
Komplexa rymliga ytor skapar extrema kollisionsrisker mellan verktygshållaren och de intilliggande knivarna. Fabriker som saknar-kinematisk simuleringsprogramvara på hög nivå är beroende av fysiska testsnitt. Detta försök-och-fel är dyrtInconel 718ellerTitan Ti-6Al-4Vämnen och förstör dyra verktyg. Denna osynliga kraschskatt förstör produktionsscheman.
På Xiamen Dazao Machinery dikterar obligatorisk digital tvillingverifiering vårt arbetsflöde. Våra ingenjörer kör 100 procent av CAM-verktygsvägarna genom avancerade simuleringsmiljöer. Vi analyserarvolymetrisk störning, spindelhusspel och materialavlägsningshastigheter praktiskt taget. Genom att lösa verktygshållarkollisioner digitalt garanterar vi exakt tidslinjeutförande för själva produktionskörningen.

2. Tunn-väggavböjning och chatterhantering
Många maskinverkstäder hävdar 5-axliga kapaciteter men levererar pumphjul med visuella skrammelmärken och inkonsekventa väggtjocklekar nära bladspetsarna.
När pinnfräsar skär djupare in i de aerodynamiska kanalerna blir det återstående bladmaterialet extremt tunt. Den fysiska kraften från skärverktyget trycker mot metallen, vilket orsakar mikro-böjning som kallas verktygsavböjning. När verktyget dras in fjädrar metallen tillbaka, vilket resulterar i geometrisk felaktighet och kraftig ytjämnhet.
Våra maskiningenjörer motverkar detta fysikproblem genom specifik optimering av verktygsbanor. vi använderpinnfräsar med variabel spiralför att störa harmonisk resonans. Dessutom programmerar vi adaptiva matningshastigheter som automatiskt saktar ner när bladets tjocklek minskar. Detta tunga tekniska ingrepp säkerställer att även sektioner med en0,5 mm minsta väggtjocklekupprätthålla en flygklass-Ra 0,4 µm ytfinish, vilket eliminerar behovet av manuellt bänkarbete som förstör den ursprungliga aerodynamiska profilen.
3. CMM Metrology Flaskhalsar på fria-ytor
En leverantör som kan skära en komplex form är värdelös om de inte kan vetenskapligt bevisa dess dimensionella noggrannhet. Många konkurrenter lyfter fram sin bearbetningsvolym men tillhandahåller generella inspektionsdata. Standardmätare och höjdmätare kan inte mäta vridna 3D-rumsytor. Utan mycket noggrann verifiering kan inköpsteam inte klara strikta kvalitetsrevisioner för flygindustrin.

Xiamen Dazao Machinery stänger denna slinga genom att integrera i-maskinsondering med hög-precisionCoordinate Measuring Machine (CMM) skanning. Vi fångar tusentals fysiska datapunkter över bladets ytor och överlagrar dettapunktmolndatadirekt mot den ursprungliga CAD-modellen. Våra kunder får fullständiga avvikelseskartor och First Article Inspection (FAI) rapporter, vilket ger totalt ingenjörsförtroende.
Produktionsdata: äldre 3+2 Axis vs. True 5-Axis Milling
För att visa det exakta värdet av vårt tekniska ramverk presenterar vi data från en nyligen genomförd flygkund som flyttar över sin oroliga leveranskedja till vår anläggning. Deras äldre leverantör kämpade med en hög skrotfrekvens och allvarliga leveransförseningar med en äldre 3+2-axelkonfiguration.
Vi övergick tillAl7075-T6impellerprojekt till våra helt samtidiga 5-axliga centra. Driftsdata bevisar effektiviteten i det uppgraderade arbetsflödet.
|
Produktionsmått |
Äldre 3+2 Axis Supplier |
Dazao simultan 5-axlig process |
|
Arbetshållningsinställningar |
4 Konfigurationer |
1 konfiguration (klar-i-ett) |
|
Bearbetningscykeltid |
4,8 timmar |
2,8 timmar (-41 %) |
|
Produktionsutbyte |
58% |
99.6% |
|
Ytfinish för tunn-vägg |
Ra 1,6 µm (prat närvarande) |
Ra 0,4 µm (stabil och slät) |
|
Metrologiutgång |
Grundläggande 2D-mått |
3D Point Cloud CAD-jämförelse |
Handlingsbara inköpsråd för Supply Chain Directors
Att anskaffa komplexa roterande komponenter kräver strikt utvärdering av tekniska system, verktygshantering och kvalitetskontrollprotokoll. Att enbart förlita sig på hårdvaruspecifikationer utsätter ditt projekt för allvarliga risker.
Innan du utfärdar din nästa inköpsorder för anpassade pumphjul, begär exakta tekniska svar från din potentiella tillverkare i Kina eller globalt. Be dem att dokumentera sina CAM-interferenskontrollprotokoll. Fråga efter deras matningshastighetsstrategi för tunn-väggsdeformation. Kräv bevis på CMM-skanning av punktmoln för rumsliga ytor.

Ladda upp din CAD-fil för en omedelbar online offert och DFM-feedback
Vanliga frågor
01.Hur förhindrar du skrammel på tunna-vägghjulsblad?
02.Hur kan vi undvika verktygshållarinterferens vid fräsning av djupa aerodynamiska kanaler?
03.Varför går pinnfräsar ofta sönder vid bearbetning av Inconel 718-hjul?
04.Hur minskar 5-axlig fräsning med en enda-uppsättning ledtider för flygprojekt?
05.Kan 5-axliga CNC-maskiner uppnå Ra 0.4-finish utan manuell polering?
06.Hur verifierar man CAD-geometrin för vridna impellerblad?