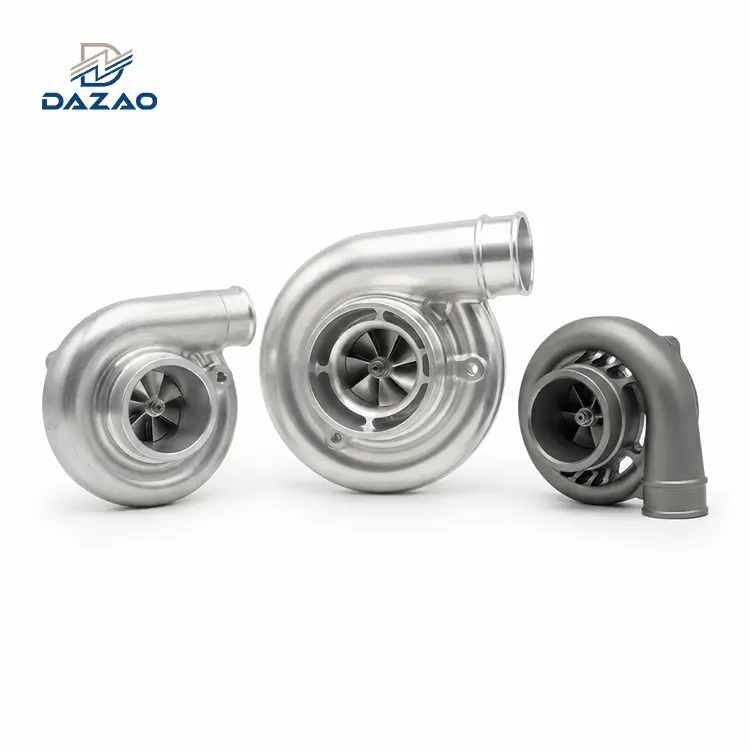
Billet aluminiumbearbetningproducerar strukturella komponenter med noll-porositet genom subtraktionsolid billet CNC-bearbetningfrån extruderat, valsat eller kontinuerligt-gjutet material. Även om mängden råmaterialsskrot ofta överstiger 80 %, väljer du stress-avlastade humör (som t.ex.6061-T651eller7075-T651) kombinerat med symmetriska grovbearbetningsprotokoll förhindrar delskevning orsakad av intern restspänningsfrigöring. För produktionsvolymer under 500 till 1 000 enheter,bearbetning av aluminiumeliminerar ledtider för hårda verktyg och amorteringskostnader förknippade med pressgjutning.
Billet vs Cast vs Forged Aluminum: Metallurgisk verklighet och mekaniska gränser
Vid precisionstillverkning,billet aluminiumhänvisar till massivt-halvfärdigt material som produceras via stränggjutning, varmsträngsprutning eller valsning. Till skillnad från nära-nät-formgjutningar,CNC-bearbetning av massiv aluminiumförlitar sig helt på subtraktivt materialavlägsnande för att uppnå den slutliga nominella geometrin. Ingenjörer som söker en bredare baslinje för allmänna legeringsegenskaper kan konsultera vårgrundläggande CNC-bearbetningsguide i aluminium.
Industrisektorer som flyg, motorsport, halvledarhantering och kirurgisk robotik prioriterarbearbetad av billet aluminiumkomponenter på grund av strukturell förutsägbarhet. Pressgjutgods medför inneboende risker för inre väteporositet, krympningshåligheter och oxidinneslutningar. Om du vill jämföra djupdyk- av cast-alternativ, gå igenom vårdedikerad CNC-bearbetningsguide i gjuten aluminium. Billet aluminium CNC delarerbjuder kontinuerliga, täta materialmatriser som garanterar hermetisk tätning, enhetlig dielektrisk genombrottsstyrka och konsekvent mekanisk respons under cykliska utmattningsbelastningar.

Mikrostruktur, ogiltig defektfrekvens och jämförelse av mekanisk egendom
För att välja rätt tillverkningsprocess för strukturella komponenter måste ingenjörer utvärdera de interna kristallgittrets och kornflödesegenskaperna för varje lagerformat:
1. Gjuten aluminium (t.ex. A380, A356):Flytande metall hälls i en formhålighet. Solidifiering ger en isotrop, dendritisk mikrokristallin struktur. Det är benäget att fastna i gas, mikro-krympning och lokaliserad segregering av kiselfaser, vilket begränsar slutlig draghållfasthet (Rm) och cyklisk utmattningslivslängd.
2. Billet Aluminium Stock (t.ex. 6061-T651, 7075-T651):Fasta gjutna göt som bearbetas mekaniskt genom extruderingspressar eller valsverk. Denna längsgående plastiska deformation bryter ner dendritiska nätverk, riktar in kornstrukturer längs den primära mekaniska axeln och stänger mikro-hålrum.
3. Stängd-smidning:Fasta förformar deformeras under hydrauliskt tryck i flera riktningar i-formade formar. Smide genererar ett kontinuerligt kornflöde som konturerar direkt runt delens yttre geometri.
|
Mekanisk och fysisk egendom |
Billet Aluminium (6061-T651-platta) |
Formgjuten aluminium (A380.0 som-gjuten) |
Smidd aluminium (6061-T6 smide) |
|
Avkastningsstyrka (Rp0.2) |
276 MPa (40,0 ksi) |
160 MPa (23,2 ksi) |
276 MPa (40,0 ksi) |
|
Ultimat draghållfasthet (Rm) |
310 MPa (45,0 ksi) |
324 MPa (47,0 ksi) |
310 MPa (45,0 ksi) |
|
Förlängning vid brytning (A5) |
12 % till 17 % |
3.5% |
12 % till 15 % |
|
Elastisk modul (E) |
68,9 GPa |
71,0 GPa |
68,9 GPa |
|
Trötthetsgräns (N=5×10⁸ cykler) |
96,5 MPa (14,0 ksi) |
138 MPa (20,0 ksi - omärkt) |
103 MPa (15,0 ksi) |
|
Frekvens för inre tomrum och porositetsdefekter |
< 0.01% (Hermetic grade) |
1,5 % till 5,0 % (kräver impregnering) |
< 0.001% (Aviation structural) |
|
Korngränsorientering |
Riktad (anisotropisk längs rullaxeln) |
Isotropa (icke-riktade dendriter) |
Konturformad (följer komponentgeometri) |
|
Verktygsavskrivningshinder |
$0 (Noll fasta verktygskostnader) |
$15 000 till $65,000+ (kostnad för stålform) |
$25 000 till $90,000+ (smidda stansar) |
Kristallkornsanisotropi och strukturell lastorientering
Medansolid billet CNC-bearbetninglevererar strukturell integritet överlägsen gjutning, den matchar inte den dynamiska styrkan i flera riktningar- hos ett anpassat smide. Extruderad eller rulladbillet aluminiumlageruppvisar mekanisk anisotropi:
Tensile Strength (Longitudinal L)>Tensile Strength (Long Transverse LT)>Draghållfasthet (kort tvärgående ST)
In heavy-gauge rolled plates (>75 mm tjocklek), kan den korta-tvärgående (ST) sträckgränsen minska med 10 % till 15 % i förhållande till den längsgående rullriktningen (L). När man konstruerar hög-utbärande konsoler eller tryck-förgreningar, måste bearbetningsaxlarna rikta in maximala dragvektorer längs den primära rullningskornen i materielen.
Val av legeringar och temperamentfällan: varför specificering av 6061-T6 leder till delförvrängning
Att välja rätt legering förprecisionsbearbetning av aluminiumkräver balanserande bearbetbarhet, styrka-till-viktförhållande, korrosionsbeständighet och dimensionsstabilitet efter-bearbetning.

Mekaniska profiler av 6061-T651, 7075-T651, 2024-T351 och 5083-H111
· 6061-T651: Kisel-magnesiumlegering. Standardval förprototypbearbetning av billet aluminiumoch produktionskomponenter. Har hög brottseghet, svetsbarhet och enhetlig respons på anodisering av typ II och typ III (hardcoat).
· 7075-T651: Zink-legerat, hög-strukturmaterial. Sträckgränsen överstiger 500 MPa. Används för flyg- och rymdskott, hög-fjädringsvippar och robotkopplingar där styvhet-till-viktsoptimering krävs. Lägre korrosionsbeständighet än 6000-seriens legeringar; kräver skyddande ytbeläggningar.
· 2024-T351:Koppar-legerad kvalitet med hög brottseghet och motståndskraft mot cyklisk utmattningssprickbildning. Vanligt i flyg- och rymdkonstruktioner. Dålig svetsbarhet och känslig för atmosfärisk korrosion.
· 5083-H111:Icke-värmebehandlad- magnesiumlegering. Behåller mekanisk styrka efter svetsning och uppvisar hög motståndskraft mot havsvattenkorrosion. Ofta specificerad för marina höljen och halvledarvakuumkammare.
T6 vs T651 Stressgradientdynamik och restspänningsavlastning
Anger standardT6i stället förT651på tekniska ritningar är ett dyrt fel ibearbetning av aluminium.
· T6-mekanismen:I standard T6-bearbetning genomgår materialet lösningsvärmebehandling vid ungefär 530 grader (986 grader F), följt av en omedelbar kylning av kallt-vatten. De yttre ytorna svalnar och drar ihop sig snabbt, medan den inre kärnan förblir termiskt expanderad. Denna dynamik etablerar en brant inre spänningsgradient: den yttre ytan går in i tryckspänning (−80 MPa till −120 MPa), medan kärnan bibehåller dragspänning (+80 MPa till +120 MPa).
· Felläget:När ett elektroniskt hölje med öppen-kavitet eller strukturell runda fälls ut från T6-material, förstör asymmetriskt materialavlägsnande denna jämvikt. När den inre dragkärnan exponeras, böjer komponenten omedelbart utåt, vilket bryter mot planhetstoleranserna.
· T651-lösningen:I T651-tempereringen sträcker kvarnen plåten mekaniskt med 1,5 % till 3,0 % av dess permanenta längd omedelbart efter härdning och före artificiell åldring. Denna kontrollerade plastiska deformation omfördelar och neutraliserar den interna restspänningsprofilen, vilket minskar de inre toppspänningarna till under ±15 MPa.
Butik-flaskhalsar på golvet: kvarstående stress, anodiseringsränder och köp-för-flygkostnadsfällor
Standardbearbetningsguider förbiser tre specifika butiks-golvfenomen som direkt driver skrothastigheter, kosmetiska defekter och enhetsproduktionskostnader ibillet aluminium CNC-bearbetning.
Asymmetrisk materialborttagning och distorsionskontroll i djupa hålrum
När hogging ut djupa strukturella fickor därborttagning av aluminiummaterialöverstiger 75 % till 85 % av startlagervolymen, även i förväg-T651material kan skeva om skärbanor programmeras utan spänningskompensation.
Om en operatör klämmer fast en 50 mm tjock platta i ett standard pneumatiskt skruvstäd och fräser ut ett 42 mm djupt hålrum endast från ena sidan, elimineras den balanserade ytans tryckzon. Den undre obearbetade huden tvingar delens golv att böjas uppåt till en konkav båge (0,30 mm till 1,20 mm över en 300 mm spännvidd).
Dazao Shop-Protokoll för minskning av golvet
1. Symmetrisk grovbearbetning Grov-Vänd-Grov:Bearbeta 50 % av råmaterialvolymen från yta A, vänd komponenten till bearbetningsyta B och släpp klämkrafterna för att tillåta naturlig spänningsavlastning innan du utför halv-finbearbetning.
2. Medellång naturlig/termisk åldrande:För ultra-precisionshöljen som kräver geometriska toleranser snävare än ±0,015 mm genomgår delar en under-kritisk spännings-termicykel vid 160∘C i 4 timmar mellan grovbearbetning och slutbearbetning.
3. Frikopplade klämfixturer:Styva mekaniska skruvstädskäftar introducerar fastspännings-inducerad elastisk avböjning. Dazao använder dedikerade vakuumchuckar och skräddarsydda bearbetningsbara mjuka käftar av aluminium som stödjer delar utan att inducera böjmoment.

5-axliga verktygsbanor och optisk anodiseringsmissfärgning över kornaxlar
Ett vanligt kvalitetsavslag för multi-axlarbillet aluminium 5-axlig bearbetninginvolverar färgband, optiska streck och reflektionsvariationer efter svaveloxidering av typ II.
Grundorsaken
Extruderad valsämne har långsträckta korn parallella med extruderingsaxeln. Under 5-axlig bearbetning av ämnet aluminium exponerar kontinuerliga verktygsvägsvektorförändringar olika kristallplan för skärytan:
· Längsgående ytor (L):Skärverktyget skär längs korngränserna. Den kemiska pre-anodiseringsetsningen tar bort materialet jämnt, vilket ger en spegelblank, ljus finish.
· Tvärgående/ände-kornytor (ST):Verktyget skär rakt över ändarna av korngränserna. Inter-granulär kemisk etsning sker mer aggressivt, vilket ger mikro-groppar. Detta ändrar ytans brytningsindex, vilket gör att den anodiserade filmen verkar mörkare och grumligare under direkt ljus.
Dazao ytfinishstandardisering
För att uppnå konsekvent optisk enhetlighet över flera-skulpterade ytor:
1. Kontroll av råvaruförsörjning:Ange homogena finkorniga-kontinuerliga-gjutna eller tvär-valsade plåtar istället för standard direkt-extruderad stång för kosmetiska delar.
2. Blästring av ytkonditionering:Applicera en automatisk 120-mesh glaspärlblästring vid 0,35 MPa (50 PSI) munstyckestryck. Denna kyla-bearbetar det yttre 15 μm till 25 μm skiktet, mekaniskt homogeniserar ytkristallmatrisen och eliminerar kornriktningsreflektionsskillnader före anodisering.
Köp-till-Fly Ratio Verkligheter och bearbetningscykeltidskostnadsdrivkrafter
I komponenter med hög-komplexitet är förhållandet Köp-till-Fly (BTF) den primära drivkraften förkostnad för bearbetning av billet aluminium. För en fullständig uppdelning av råvarupriser, verktygsavskrivningar och maskintimme, konsultera vårdetaljerad kostnadsanalys för CNC-bearbetning av aluminium.

Många upphandlingsmodeller antar felaktigt att höga skrotvolymer till stor del kompenseras av återvinningskrediter för skrot. I produktionsmiljöer står intäkterna från skrotflis för mindre än 8 % till 12 % av den ursprungliga inköpskostnaden för råmaterial.
Den verkliga kostnadsdrivaren ärSpindeldriftstidkrävs för att rensa stora volymer fast aluminium genom begränsade vägar.
Deep Pocket Corner Radii: Den exponentiella kostnadsmultiplikatorn
När en strukturell ficka har ett radieförhållande mellan djup-till-hörn- (D/R) som överstiger 5:1, kan inte vanliga dynamiska grovbearbetningsverktyg användas.
Istället för att använda en styv ∅20 mm dynamisk pinnfräs vid höga matningshastigheter (vf=6 000 mm/min), måste CNC-programmeraren använda en lång-överhäng ∅6 mm pinnfräs som körs med reducerade matningshastigheter (vf=1,200 mm/min) för att undvika verktygsnedböjning, skrammelmärken och skärbrott. Detta ökar cykeltiderna med 300 % till 500 % på identiska nominella funktionsvolymer.
Dazao Dynamic Roughing Cost-Reduction Framework
· Hög-volumetrisk fräsning (HEM):Distribuera höghastighets trochoidala verktygsbanor med en konstant radiell verktygsingreppsvinkel (θeMindre än eller lika med 40∘), keeping chip thickness constant and maximizing material removal rates (MRR >800 cm3/min i 6061-T651).
· Modulär Multi-Piece DFM Re-teknik:Om en integrerad konstruktion genererar ett BTF-förhållande som är högre än 10:1, utvärderar Dazao engineering uppdelningen av den monolitiska strukturen i två sammankopplade under-sammansättningar fästa med precisionspinnar och strukturella fästelement. Detta tillvägagångssätt minskar råvaruförbrukningen med upp till 60 % och sänker cykeltiderna med över 45 %.
Arbetsflöde för CNC-tillverkning för aluminiumkomponenter
Precisionsutförande underbearbetningsprocess för aluminiumämnenkräver systematisk arbetsflödeskontroll från förberedelse av råmaterial till slutlig multi{0}}axlig verktygsbana.
Lagerkvadrering, datumöverföring och ytde-oxidation
Hög-precisionbearbetning av aluminiumblockbörjar med att såga rektangulära ämnen eller cirkulära ämnen från huvudlager med en extra bearbetningsmån på 3,0 mm till 5,0 mm per sida.
1. Ytde-oxidation:Extruderat och valsat ämnesmaterial uppvisar ett yttre oxiderat lager med ojämn mikro-hårdhet. Mot alla sex sidorna avlägsnas detta ytskikt och etablerar vinkelräthet inom ±0,010 mm.
2. Fastställande av primärt datum:Tre primära utgångspunkter (A, B, C) bearbetas i den första inställningen. Dedikerade verktygshål eller precisionsslipade yttre referensytor förhindrar kumulativ referensförskjutning under fler-bearbetningssekvenser.

Maskinkinematik: 3-Axis Fixturing vs 5-Axis Single-Setup Precision
Att välja rätt maskinkinematik dikterar direkt dimensionell repeterbarhet, geometriska sanna positionstoleranser och totala cykeltider förbillet aluminium CNC delar. Ingenjörer kan hänvisa till vårstandard aluminium CNC-bearbetningstoleransguideför detaljerade precisionsklassificeringar.
· 3-axlig bearbetning:Kräver tre till sex individuella fixturuppsättningar för att bearbeta prismatiska geometrier. Varje arbetsstyckets återklämma introducerar referensöverföringsfel (±0,025 mm till ±0,050 mm), vilket ökar arbetskostnaderna och den geometriska toleransstapeln-uppåt.
· 5-axlig simultan bearbetning:Ett 5-axligt trunioncenter tillåter enkel-konfigurationsbearbetning av fem tillgängliga ansikten. Sanna positionstoleranser för kritiska hålcentrumlinjer till exteriör lokaliseringsdata kan hållas inom ±0,010 mm. I komplexa hydrauliska grenrör är vätskeportar med djupa sammansatta vinklar bearbetade utan anpassade sammansatta vinkelfixturer.
|
Bearbetningskonfiguration |
Setup Quantity |
Datum Stack-upp risk |
Geometrisk toleransförmåga |
Maskinkostnad per timme |
|
3-axlig vertikal fräs |
4 till 6 inställningar |
Hög (±0,050 mm) |
Planhet: 0,025 mm, Position: ±0,035 mm |
Låg ($45 till $65/timme) |
|
4-axlig horisontell kvarn (HMC) |
2 inställningar |
Måttlig (±0,020 mm) |
Planhet: 0,015 mm, Position: ±0,020 mm |
Medium ($75 till $95/timme) |
|
5-axligt Trunnion Center |
1 till 2 inställningar |
Minimal (±0,008 mm) |
Planhet: 0,008 mm, Position: ±0,010 mm |
Högre ($110 till $150/timme) |
Hög-fräsdynamik, verktygsbeläggningar och uppbyggd-kantförebyggande
Subtraktivbearbetning av aluminiuminvolverar extrema materialborttagningshastigheter (MRR) där skärverktygsingrepp, termisk hantering och spånevakuering dikterar ytintegritet och dimensionsstabilitet.
1. Kinematik, radiell spånförtunning och övertonsdämpning
Vid grovbearbetning av aluminiummaterial med dynamiska trochoidala banor där radiellt ingrepp (ae) är mindre än 30 % av skärdiametern (Dc), den faktiska spåntjockleken (hmax) är betydligt tunnare än den programmerade matningen per tand (fz). Maskinister måste tillämpa radiell spånförtunningskompensation för att bibehålla korrekt spånbelastning och förhindra verktygsgnidning:

· Val av verktygsgeometri:Pinnfräsar konfigurerade med differentiellt spåravstånd och variabla spiralvinklar (37∘/40∘/45∘) stör harmonisk frekvenskoppling under profilering av djupa fickor, vilket eliminerar regenerativt prat.
· Rake Angle Design:Positiva primära spånvinklar mellan 15∘och 22∘minska skäreggens skjuvhållfasthet, sänka skärtemperaturerna under plastens vidhäftningspunkt.
2. Skärverktygssubstrat och specialiserad beläggningsmetallurgi
Aluminiumlegeringar uppvisar stark kemisk affinitet för bindemedelselement (som kobolt) i volframkarbidverktyg. Vid lokala skjuvtemperaturer mellan 200∘C och 350∘C, aluminium diffunderar kemiskt och tryck-svetsas fast på spånytan och utvecklar en Built-Up Edge (BUE).
Att välja rätt verktygs ytbehandling är obligatoriskt för att förhindra vidhäftning:
|
Verktygsmaterial & beläggningstyp |
Beläggningshårdhet (HV) |
Friktionskoefficient (μ vs stål/Al) |
Maximal servicetemp |
Kemisk kompatibilitet med Billet Aluminium |
|
Polerad obestruken mikro-kornkarbid |
1 600 till 1 800 |
0,30 till 0,40 |
600∘C |
Bra:Spegel-polerade flöjter (Ra<0.05 μm) minimize mechanical keying. |
|
Titanium Diboride ( TiB2TiB2 ) PVD |
3 000 till 3 500 |
0,15 till 0,22 |
850∘C |
Excellent:Kemiskt inert mot icke-järnhaltigt aluminium; förhindrar sekundär svetsning. |
|
Diamond-Like Carbon (DLC / ta-C) |
4 000 till 6 000 |
0,05 till 0,10 |
450∘C |
Överlägsen:Ultra-låg friktion; idealisk för torr-höghastighetsbehandling och tunna golv. |
|
Polykristallin diamant (PCD) insatser |
8 000 till 10 000 |
0,05 till 0,08 |
700∘C |
Maximalt liv:Extremt slitstyrka för hög-kiselaluminiumkvalitet. |
|
TiAlN / AlCrN (Undvik för aluminium) |
3 200 till 3 600 |
0,50 till 0,70 |
900∘C |
Katastrofalt misslyckande: Aluminium i beläggningen skapar omedelbar kemisk skärning. |
3. Termisk expansionsmekanik och-tillväxt av delar
Aluminium har en hög termisk expansionskoefficient (=23.1×10⁻⁶/K för 6061-T651). Grovbearbetning med hög hastighet genererar betydande lokaliserade termiska belastningar. Om ett stort konstruktionsämne värms upp från omgivande verkstadstemperatur (20∘C) till skärtemperaturer (45∘C), beräknas linjär dimensionell tillväxt som:
ΔL=L0⋅ ⋅ΔT
För en 500 mm platta med ΔT=25∘C:ΔL=500 mm×(23,1×10−6)×25=+0.288 mm
En termisk expansion på +0.288 mm överskrider standardritningstoleranser (±0,025 mm). Om slutliga efterbehandlingar utförs medan komponenten förblir varm, krymper den färdiga delen ur tolerans när den återgår till rumstemperatur. Dazao tillämpar termiska blötläggningsperioder och i-maskinspindelberöring-sondmätcykler efter grovbearbetning för att verifiera jämvikt innan den slutliga dimensioneringen.
4. Kylvätskeleveransstrategi: högt-tryck TSC vs. Flood vs. MQL
Effektiv spånevakuering förhindrar spånomskärning-, verktyg som fastnar och ytrepor i djupa fickor:
· Högt-tryck genom-spindelkylvätska (TSC vid 7,0 MPa/1000 PSI):Vätskestrålar med hög-hastighet som kommer ut direkt vid skärspetsen bryter kontinuerliga trådiga aluminiumspån till korta nålar och blåser ut dem ur håligheter som är djupare än 50 mm. Detta ger termisk stabilisering över arbetsstycket.
· Minsta smörjmängd (MQL):Aerosoliserade syntetiska esteroljedroppar (1 μm till 5 μm) levererade med ren tryckluft vid 0,6 MPa. MQL eliminerar kostnader för bortskaffande av vätskor och termisk chock på hårdmetallverktyg, men kräver höghastighetsluftkåpor för att rensa spånpackning från djupa vertikala blindfickor.
· Standard översvämningskylvätska (0,4 MPa till 0,8 MPa):Effective for external profile milling, but lacks the kinetic energy required to evacuate deep enclosed cavities, resulting in chip re-cutting and degraded surface finishes (Ra >1.6 μm).
Design for Manufacturability (DFM)-regler för bearbetad aluminium
Att optimera komponentgeometrin minskar maskinens körtid-och minskar skrotrisker ibillet aluminium för precisionsbearbetning. För en omfattande genomgång av modelleringsregler, utforska vårdesignriktlinjer för CNC-bearbetning av aluminium.

Fickdjup-till-Radieförhållanden, väggtjocklekar och gängdjup
· Fickhörnradier:Håll hörnradien R större än eller lika med 0,2×Pocket Depth H. För ett fickdjup på 40 mm, ange en inre hörnradie på minst R8 mm. Detta tillåter en styv ∅12 mm eller ∅16 mm pinnfräs för att fullborda profilen utan kontinuerlig inbromsning i hörnet eller tjat.
· Gränser för väggtjocklek: Avoid wall thicknesses below 0.8 mm on tall unsupported vertical fins (H/t>10). Skärverktygssidans-tryck gör att tunna väggar avböjs elastiskt under bearbetning, vilket skapar koniska fel och skrammelmärken.
· Tappade hål:Gängingreppsdjupet bör inte överstiga 2,0×Nominell gängdiameter (2D). Att koppla in gängor förbi 2D ger ingen mätbar ökning av utdragsstyrkan- i 6061-T651 och ökar risken för tappbrott vid blindhålstagning.
Anodiserande dimensionell tillväxt och precisionsborrningstolerans
Anodisering är en omvandlingsbeläggning som förbrukar basmetall och skapar ett aluminiumoxidskikt på utsidan. Vid upprättande av produktionsritningar ska ingenjörer redogöra förSpecifikationer för anodisering av anodisering av typ II och typ IIIför att beräkna dimensionsförskjutningar efter-behandling under CAD-modelleringsstadiet:
ΔYtdimension (per yta)=+(Total beläggningstjocklek×0,50)
ΔYtterdiameter (OD)=+(2×Total beläggningstjocklek×0,50)=+Total beläggningstjocklek
ΔInnerdiameter (ID)=−(2×Total beläggningstjocklek×0,50)=−Total beläggningstjocklek
· MIL-A-8625 Typ II anodisering (klass 1 och 2):Typisk total beläggningstjocklek är 10 μm till 20 μm (0,0004 till 0,0008 tum). Halva tjockleken tränger in i underlaget och hälften byggs upp på utsidan. Diametrarna ökar eller minskar med 10 μm till 20 μm.
· MIL-A-8625 Type III Hardcoat Anodizing:Beläggningstjockleken sträcker sig från 45 μm till 60 μm (0,0018 tum till 0,0024 tum). Yttre diametrar växer med upp till 0,060 mm, medan invändiga håldiametrar krymper med 0,060 mm.
Precisionslagertappar och kritiska tapphål med H7-toleranser (mindre än eller lika med +0.015 mm) måste antingen maskeras före hardcoat eller slutlig-slipad/slipad post-anodisering.
Ekonomisk breakeven-analys: När ska man övergå från Billet CNC till gjutgods
Att välja mellanbillet vs gjuten aluminium CNCbearbetning kräver en analys av icke-återkommande investeringar i tekniska verktyg (NRE) mot produktionsvolymer.
|
Parameter |
Solid Billet CNC-bearbetning |
Hög-pressgjutning (HPDC) + CNC |
Stängd-Smidning + CNC-finish |
|
Initial verktygs-/formkostnad (NRE) |
$0 |
$25 000 till $60,000+ |
$35 000 till $80,000+ |
|
Första artikelinspektion (FAI) ledtid |
3 till 7 dagar |
8 till 14 veckor |
12 till 18 veckor |
|
Design Iteration Flexibilitet |
Omedelbar (G-koduppdatering) |
Hög kostnad ($5 000 till $ 20 000 formmodifiering) |
Extrem kostnad (ny tärning krävs) |
|
Materialavkastning / Skrotprocent |
60 % till 90 % spån |
5 % till 10 % trimförlust |
10 % till 15 % flashförlust |
|
Bearbetningsspindelns cykeltid |
Lång (100 % subtraktiv) |
Kort (endast avsluta kritiska datum) |
Kort (endast avsluta kritiska datum) |
|
Optimal ekonomisk produktionskörning |
1 till 500 enheter |
2 500 till 100,000+ enheter |
1 000 till 50,000+ enheter |
Verktygsmodeller för NRE vs enhetsprisavskrivningsmodeller
At small quantities (1 to 500 pieces), billet machining delivers the lowest total program cost by eliminating five-figure tooling outlays. When scaling into sustained high-volume production (>2 500 stycken per år), hög-pressgjutning amorterar initiala verktygsinvesteringar snabbt genom cykeltider under-minut.
NPI Prototyping Agility och Engineering Change Order Execution
Under New Product Introduction (NPI) faser ändras produktgeometrierna ofta. Modifiera en invändig ribba eller sensorficka påCNC-bearbetade aluminiumdelarkräver en CAD/CAM-programrevision genomförd i timmar utan verktygskostnad.
Att modifiera en gjutform av härdat stål- kräver ofta långsamma EDM-svetsprocesser eller fullständiga ombyggnader av formverktyg, vilket försenar produktionstidsplanerna med veckor.
Precision Billet Manufacturing och kvalitetsverifiering på Dazao
Producerar pålitlig, hög-precisionbillet CNC delarkräver strikt kontroll över råmaterialtemperering, fastspänningsmetoder och utförande av verktygsbana:
1. Ange alltidT651härdar över standard T6 för hög-material-borttagning av strukturella komponenter för att förhindra skevning efter-bearbetning.
2. Neutralisera inre restspänning genom symmetriska grovbearbetningssekvenser och frikopplad, låg-spänningsfixtur innan slutbearbetning-.
3. Hantera Köp-till-Fly-förhållanden och hörnradieproportioner (H/R mindre än eller lika med 5:1) under DFM-fasen för att förhindra icke-linjära maskincykeltidskostnader.
Xiamen Dazao Machinery driver avancerad 3-axlig, 4-axlig horisontell och dedikeradmulti-axliga 5-axliga CNC-bearbetningstjänstermed hjälp av-högstyvhet trunnion centers. Med interna-Zeiss koordinatmätmaskiner (CMM) och optiska profilometrar levererar Dazao certifieradeprecisionsbearbetning av aluminiumtjänster för strukturella prototyper och produktionsserier.

Vanliga frågor om Billet-aluminiumbearbetning
01.Varför deformeras en tunn-väggig 6061 aluminiumplåt efter CNC-fräsning?
02.Är billet aluminium alltid starkare än gjuten eller smidd aluminium?
03.Vad orsakar fläckiga färgvariationer vid anodisering av 5-axliga bearbetade ämnesdelar?
04.Varför ökar ett högt förhållande Köp-till-Fly bearbetningskostnaderna så avsevärt?
05.Hur djupa ska gängade hål vara i 6061-T651 bearbetade komponenter?
06.Hur påverkar interna hörnradier bearbetningskostnaderna i djupa aluminiumfickor?