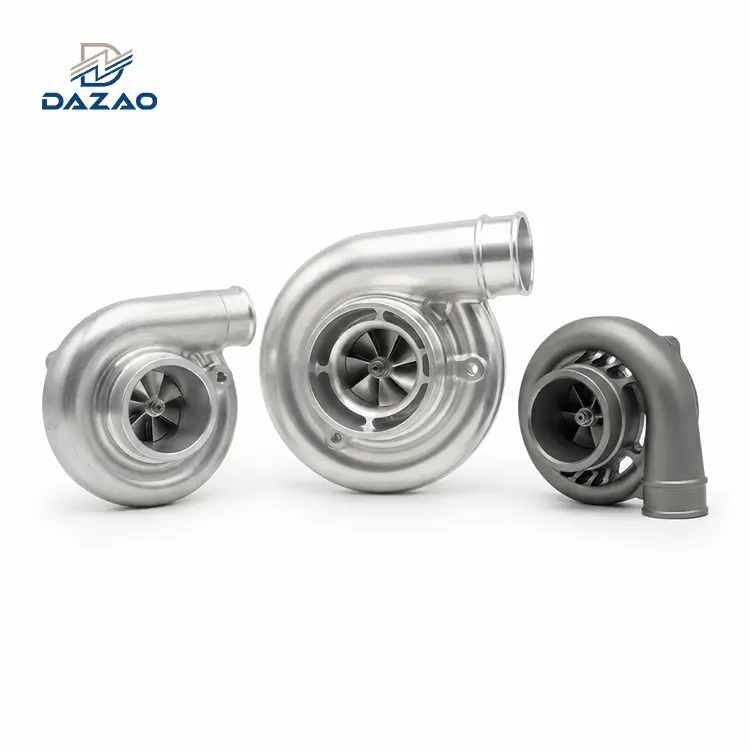
CNC-bearbetning (Computer Numerical Control Machining) är en subtraktiv tillverkningsprocess där verktygsmaskiner styrs exakt av datorprogram. Den konverterar digitala designfiler till-metall- eller plastdelar med hög precision genom att ta bort material från ett fast arbetsstycke. Som en av de mest stabila och pålitliga tillverkningsmetoderna idag spelar CNC-bearbetning en avgörande roll i modern industriell produktion. vilket gör CNC-bearbetning till ett tillförlitligt val för funktionella prototyper och produktion med låg-volym genomprofessionella CNC-bearbetningstjänster.

Vad är CNC-bearbetning och hur skiljer det sig från traditionell bearbetning?
CNC-bearbetning, förkortning för Computer Numerical Control Machining, är en subtraktiv tillverkningsprocess där datorprogram exakt styr rörelsen hos verktygsmaskiner. "Subtraktiv" betyder att börja med ett massivt block av metall eller plast och att gradvis ta bort onödigt material genom skärning, fräsning och svarvning tills den sista delen uppfyller designspecifikationerna.
Den grundläggande skillnaden mellan CNC-bearbetning och traditionell manuell bearbetning ligger i kontrollen. Vid konventionell bearbetning styr operatören verktyget direkt utifrån personlig erfarenhet. Vid CNC-bearbetning följer maskinen digitala instruktioner (G--kod), vilket avsevärt förbättrar konsekvens och repeterbarhet.
Till exempel, när samma detalj tillverkas av olika operatörer med manuella metoder, är dimensions- och ytkvalitetsvariationer vanliga. Med CNC-bearbetning, så länge som programmet, verktygen och parametrarna förblir desamma, kan delar bibehålla konsekvent kvalitet oavsett om de producerar 10, 100 eller 1 000 enheter.
Denna tillförlitlighet är anledningen till att CNC-bearbetning har blivit standardmetoden för att omvandla digitala konstruktioner till fysiska delar, som ofta används inom flyg, bilar, medicinsk utrustning och avancerad industriell utrustning.
Hur fungerar CNC-bearbetning? Från CAD-design till färdig del
CNC-bearbetning är inte bara att "skicka en ritning till en maskin." Det är en systematisk process som involverar flera tätt samordnade steg. Att förstå detta arbetsflöde hjälper till att uppskatta ledtid, kostnader och potentiella risker.
Steg 1: CAD-design
Ingenjörer skapar en 3D-delmodell med CAD-programvara (Computer Aided Design). Detta steg definierar inte bara geometrin, utan också kritiska toleranser, monteringsförhållanden och funktionella egenskaper. Den utgör grunden för hela bearbetningsprocessen.

Steg 2: CAM-programmering
CAD-modellen importeras sedan till programvaran CAM (Computer Aided Manufacturing), som genererar verktygsbanor och omvandlar dem till maskin-läsbar G--kod. Verktygsval, bearbetningssekvens, skärdjup och effektivitet måste alla planeras noggrant i detta skede, vilket gör det till ett av de mest erfarenhets-beroende stegen.

Steg 3: Maskinexekvering
Efter att råmaterialet är fixerat och koordinatsystemet är inställt, kör CNC-maskinen automatiskt programmet. Servosystem ger kontinuerligt positionsåterkoppling för att säkerställa bearbetningsnoggrannhet under hela processen.

Från design till färdig detalj är CNC-bearbetning i huvudsak en exakt transformation från digital data till fysisk verklighet. Alla problem i vilket skede som helst kan direkt påverka den slutliga delens kvalitet.
En kort historia av CNC-bearbetning: från stansad tejp till smart tillverkning
Även om CNC-bearbetning verkar mycket modern, går dess ursprung tillbaka till mitten av-1900-talet. Efter andra världskriget krävde flyg- och försvarsindustrin oöverträffad noggrannhet för komplexa komponenter - utöver vad manuell bearbetning kunde leverera.
På 1940- och 1950-talen utvecklades tidiga numeriska styrmaskiner vid MIT, med hjälp av stansad tejp för att läsa bearbetningsinstruktioner. Även om de var primitiva etablerade de kärnkonceptet för datadriven-bearbetning.
I takt med att datortekniken utvecklades ersatte mikroprocessorer håltejp och CNC började användas i praktisk industriell användning. G-kod blev standardprogrammeringsspråket, vilket möjliggör kompatibilitet mellan maskiner och varumärken.
Idag har fler-axlig bearbetning, hög-spindlar, automatiska verktygsväxlare och realtidsövervakning förvandlat CNC-bearbetning till en nyckelgrund för smart tillverkning och industriell automation.
Huvudsakliga CNC-bearbetningsoperationer förklaras
CNC-bearbetning består av flera operationer snarare än en enda process. Att förstå dessa hjälper till att utvärdera tillverkningsbarhet, kostnader och risker tidigt i designstadiet.
CNC-fräsning
Fräsning använder ett roterande skärverktyg medan arbetsstycket förblir fixerat. Den är idealisk för att producera plana ytor, slitsar, konturer och komplexa geometrier. De flesta icke-roterande delar, hus och formhåligheter är beroende av fräsning.
CNC-svarvning
Vridning roterar arbetsstycket medan skärverktyget matas fram. Den är mycket effektiv för axlar, hylsor och gängade delar. För roterande komponenter erbjuder svarvning utmärkt dimensionsstabilitet och kostnadseffektivitet.
CNC-borrning
Borrning skapar genomgående hål eller blinda hål. Trots sin enkelhet är hålets rakhet, positionsnoggrannhet och ytkvalitet avgörande för montering och-prestanda på lång sikt.
Knacka och brotscha
Tappning ger invändiga gängor, medan brotschning förbättrar hålnoggrannheten och ytfinishen. Dessa efterbehandlingsoperationer avgör ofta om sammansättningar passar smidigt och fungerar tillförlitligt.
I praktiken kräver de flesta delar en kombination av operationer. Korrekt processplanering är nyckeln till att minska bearbetningstiden och -kostnaderna.
Typer av CNC-maskiner och deras Ansökningar
Olika CNC-maskiner varierar i struktur, rörelse och lämpliga applikationer. Att välja rätt maskintyp påverkar direkt precision, effektivitet och kostnad.
CNC-fräsmaskiner
Bäst för komplexa, icke-roterande delar som hus och strukturella komponenter. Flera-axliga maskiner (3-axliga, 4-axliga, 5-axliga) kan komplettera flera ytor i en enda uppsättning, vilket minskar positioneringsfel.
CNC-svarvar
Optimerad för roterande delar. De erbjuder hög effektivitet och lägre enhetskostnad för axlar, bussningar och gängade komponenter.
CNC-bearbetningscenter
Högautomatiserade frässystem med automatiska verktygsväxlare. Idealisk för komplexa delar och små-till-medelstor serieproduktion som kräver jämn kvalitet.
Laser- och plasmaskärmaskiner
Används främst för plåtskärning. Laserskärning ger hög precision för tunna ark, medan plasmaskärning är mer kostnadseffektivt- för tjockare material.
EDM (Electrical Discharge Machining)
Används för extremt hårda material eller komplexa inre geometrier som traditionell skärning inte kan hantera.
Att förstå maskinkapaciteten hjälper till att fatta bättre tillverkningsbeslut under design- och offertskeden.
Viktiga CNC-bearbetningsparametrar: Spindelhastighet och matningshastighet
Många kunder fokuserar bara på om en del kan tillverkas. I verkligheten bestämmer bearbetningsparametrar till stor del kostnad, ledtid och kvalitet.
Spindelhastighet (RPM)
Avser hur snabbt verktyget eller arbetsstycket roterar. Hårdare material och större verktyg kräver lägre hastigheter, medan mjukare material och mindre verktyg tillåter högre hastigheter. För högt varvtal orsakar verktygsslitage; otillräckligt varvtal minskar effektiviteten.
Matningshastighet
Definierar hur snabbt verktyget avancerar längs skärbanan. För snabbt kan bryta verktyg eller försämra ytfinishen; för långsam ökar värmen och kan orsaka materialhärdning.
Erfarna ingenjörer balanserar hastighet och matning baserat på material, verktyg och geometri. Denna osynliga optimering förklarar ofta varför offerter varierar kraftigt mellan leverantörer.
Vanliga CNC-material och ytfinish
Materialurval är ofta den största kostnadsdrivaren inom CNC-bearbetning.
Aluminiumlegeringar (t.ex. 6061)
För projekt där viktkontroll, snabb hantering och kostnadseffektivitet är prioriterade, är aluminium 6061 ofta det första materialet som övervägs. Vår erfarenhet avCNC-bearbetning av aluminiumgör det möjligt för oss att tillverka hus, fästen och funktionsdelar med pålitliga toleranser och jämn ytkvalitet.
Rostfritt stål (t.ex. 304)
När korrosionsbeständighet eller långvarig-hållbarhet är avgörande blir rostfritt stål 304 ett praktiskt alternativ. Även omCNC-bearbetning i rostfritt stålinnebär högre verktygskrav och längre bearbetningscykler, förblir det en pålitlig lösning för delar som utsätts för utmanande miljöer.
Koppar och mässing
Koppar och mässing specificeras ofta för applikationer som involverar elektrisk prestanda eller visuellt tilltalande. I många fall väljer kunder mässing framför koppar på grund av dess bättre bearbetbarhet, tillverkningmässing CNC-bearbetade delarett balanserat val när det gäller precision, finish och produktionseffektivitet.
Titanlegeringar
Hög styrka-till-viktsförhållande och värmebeständighet, men extremt svår att bearbeta, vilket resulterar i betydligt högre kostnader.
ABS
Ger hög hållfasthet och god seghet och är lätt att bearbeta. Det används ofta för kapslingar, höljen och konsumentprodukter som leksaker.
Polykarbonat (PC)
Känd för sin transparens, höga hållfasthet och utmärkta slagtålighet. Används vanligtvis för skyddskåpor, skydd och optiska komponenter.
Polyoximetylen (POM / Acetal)
Ger utmärkt slitstyrka och dimensionsstabilitet, vilket gör den idealisk för precisionsdelar som växlar och lager.
Ytbehandlingar som anodisering, plätering, sandblästring eller målning påverkar utseendet, korrosionsbeständigheten och den totala kostnaden. Att välja rätt finish hjälper till att balansera prestanda och budget.

CNC-bearbetningsapplikationer över branscher
CNC-bearbetning används ofta i industrier som kräver precision och tillförlitlighet:
| Industri | Ansökningar |
|
Flyg och rymd |
strukturella delar, motorkomponenter |
|
Fordon och elbilar |
drivlina delar, prototyper |
|
Medicinsk utrustning |
kirurgiska verktyg, implantat |
|
Elektronik & Konsumentprodukter |
höljen, kylflänsar |
|
Industriell utrustning och automation |
hållbara strukturella komponenter |
| Formar | Verktyg som behövs för massproduktion av metall- och plastdelar |
CNC-bearbetning vs. 3D-utskrift: Hur väljer man?
CNC-bearbetning utmärker sig i materialstyrka, noggrannhet och ytfinish. Delarna är gjorda av fast material, vilket säkerställer konsekventa mekaniska egenskaper.
CNC har dock geometriska begränsningar och högre installationskostnader för komplexa interna funktioner.
3D-utskrift är bättre lämpad för mycket komplexa geometrier och tidiga-designvalidering men saknar styrka och batchkonsistens.
Många projekt kombinerar båda: 3D-utskrift för designverifiering, CNC-bearbetning för funktionella prototyper och produktion.
Tabellen nedan jämför tydligt de olika egenskaperna:
| Särdrag | CNC-bearbetning | 3D-utskrift |
|---|---|---|
| Kärnprincip | Subtraktiv tillverkning: Tar bort material från ett massivt block. | Additiv tillverkning: Bygger delar lager för lager. |
| Nyckelstyrka | Hög hållfasthet, överlägsen precision, utmärkt ytfinish. | Designfrihet, snabbhet för prototyper, minimalt materialspill. |
| Idealiska material | Metaller (aluminium, stål, mässing), teknisk plast. | Fotopolymerhartser, nylon/polyamidpulver, specialiserade metallpulver. |
| Designkomplexitet | Begränsad av verktygsåtkomst. Svårt för invecklade inre geometrier. | Nästan obegränsat. Utmärker sig på komplexa, organiska och ihåliga strukturer. |
| Del Performance | Isotropisk. Enhetliga mekaniska egenskaper, matchande bulkmaterial. | Ofta anisotropisk. Skiktvidhäftning kan vara en svaghet (varierar beroende på teknik). |
| Produktionshastighet | Snabbt för medelstora/stora partier. Längre installation, men snabbare per-delcykel. | Snabb för enstaka enheter/prototyper. Minimal installation, men långsammare för volymproduktion. |
| Kostnads-effektivitet | Kostnads-effektiv i stor skala. Lägre materialkostnad, högre maskin/installationskostnad. | Kostnads-effektiv för låg volym. Ingen verktygskostnad, högre maskin-/materialkostnad per del. |
| Typiska användningsområden | Funktionella delar för slutanvändning, precisionskomponenter, formar, produktion i medel-/högvolym-. | Designa prototyper, komplexa jiggar/fixturer, skräddarsydda delar, broproduktion i låg-volym. |
CNC-bearbetningsdesignbegränsningar Ingenjörer måste undvika
Skarpa inre hörn– CNC-verktyg lämnar alltid inre radier
Djupa, smala hål– öka verktygets avböjning och risk
För tunna väggar– benägen för vibrationer och deformation
Alltför snäva toleranser och onödiga ytfinish ökar också kostnaderna. Tidig kommunikation med våra tillverkningsingenjörer är det mest effektiva sättet att undvika dessa problem.
När ska du välja CNC-bearbetning?
CNC-bearbetning är idealisk när delar måste motstå verkliga-världens belastningar, kräver snäva toleranser eller kräver ytfinish av hög-kvalitet-särskilt för metallkomponenter och små-batchproduktion.
I detta skede väljer många köpare att konsultera en CNC-bearbetningsleverantör tidigt för att validera tillverkningsbarhet, toleranser och kostnader innan de slutför konstruktioner.
Varför välja Dazao som din CNC-bearbetningspartner?
På Dazao går vi längre än bearbetningstjänster-vi fungerar som din tillverkningspartner.
Med multi-axlig CNC-utrustning och erfarna ingenjörer stödjer vi projekt från prototypframställning till små-batchproduktion. Vår design-för-tillverkningsrecensioner hjälper till att identifiera risker tidigt, optimera processer, minska ledtiden och sänka totalkostnaden.

Slutsats
CNC-bearbetning fortsätter att vara en pålitlig tillverkningslösning för att producera exakta, hållbara delar från digitala konstruktioner. Beslut som fattas under konstruktion, materialval och processplanering påverkar direkt bearbetningseffektivitet, kostnadskontroll och slutlig detaljkvalitet. När dessa faktorer beaktas tidigt kan många vanliga tillverkningsproblem undvikas innan produktionen påbörjas.
Om du förbereder ett CNC-bearbetningsprojekt och behöver praktisk input innan du bestämmer dig för produktion, erbjuder Dazao professionellaanpassade CNC-bearbetningstjänstermed stöd av erfarna ingenjörer. Dela dina ritningar och krav med vårt team, så hjälper vi dig att förfina tillverkningsbarheten, hantera kostnader och leverera produktionsklara-delar med tillförsikt.
Vanliga frågor om CNC-bearbetning
1.Vilken tolerans kan CNC-bearbetning uppnå?
Standardtoleranser på ±0,01 mm kan uppnås, med snävare toleranser för kritiska egenskaper.
2.Vad är den typiska ledtiden?
Prototyper: 3–7 arbetsdagar; små partier beror på komplexitet.
3.Är CNC-bearbetning lämplig för massproduktion?
CNC utmärker sig i produktion av låg-till-medelvolym med hög flexibilitet.
4.Hur kan CNC-bearbetningskostnaderna minskas?
Att optimera design, toleranser och materialval under tidiga skeden är den mest effektiva metoden.